eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
Väčšina skrutiek z nehrdzavejúcej ocele nie je rezaná z tyčového materiálu. Sú tvarované za studena z drôtu pri rýchlostiach, ktoré by prekvapili mnohých inžinierov, potom sú závity valcované, čistené a kontrolované. Každý krok zanechá na hotovej skrutke odtlačok prsta: tok zrna, povrchová úprava, presnosť závitu a korózia. V tomto článku slovo skrutka zahŕňa skrutky a iné upevňovacie prvky so závitom. Ak rozumiete procesu, môžete sa lepšie pýtať na diely, ktoré kupujete, a rozpoznať, prečo sa dve skrutky s rovnakými rozmermi môžu v tej istej zostave správať veľmi odlišne.
Každá skrutka začína ako oceľová valcovaná tyč, zvyčajne s priemerom 5,5 mm až 25 mm, dodávaná v triedach vybraných pre pevnosť a odolnosť proti korózii. Najbežnejšie austenitické druhy spojovacích prvkov z nehrdzavejúcej ocele sú 304/304L a 316/316L. Trieda 316L obsahuje molybdén, ktorý zlepšuje odolnosť voči chloridom a kyselinám, vďaka čomu je preferovanou voľbou pre morské, chemické a potravinárske prostredia. Pred tvarovaním je tyč morená, aby sa odstránili okoviny, potiahnutá vhodným ťažným mazivom a ťahaná cez sériu karbidových lisovníc, aby sa dosiahol presný priemer požadovaný pre veľkosť vyrábanej skrutky.
Drôtovanie nie je len o priemere. Ovláda tiež objem polotovaru, ktorý vyplní hlavičkovú matricu, a tvrdosť drôtu, ktorú hlavička zvládne. Príliš tvrdý drôt môže prasknúť v hlavičke; príliš mäkký drôt nemusí vyplniť ostré rohy hlavy. Preto výrobca pred výrobou kontroluje prichádzajúce materiálové certifikáty, pevnosť v ťahu a povrchové chyby.
Hrot za studena je jadrom modernej výroby skrutiek. Dĺžka ťahaného drôtu sa odreže na presnú hmotnosť polotovaru, prenesie sa cez sekvenciu matríc a pri vysokej rýchlosti sa vyrazí razidlá. Náraz núti oceľ zatiecť do tvaru hlavy. Šesťhranné hlavy, panvové hlavy, zapustené hlavy, príruby a štvorcové hrdlá môžu byť vytvorené bez zahrievania kovu. Pretože materiál prúdi, štruktúra zŕn sleduje obrys hlavy namiesto toho, aby bola prerušovaná rezaním. To je hlavný dôvod, prečo je skrutka so studenou hlavou pevnejšia a spoľahlivejšia ako opracovaná skrutka z rovnakého materiálu.
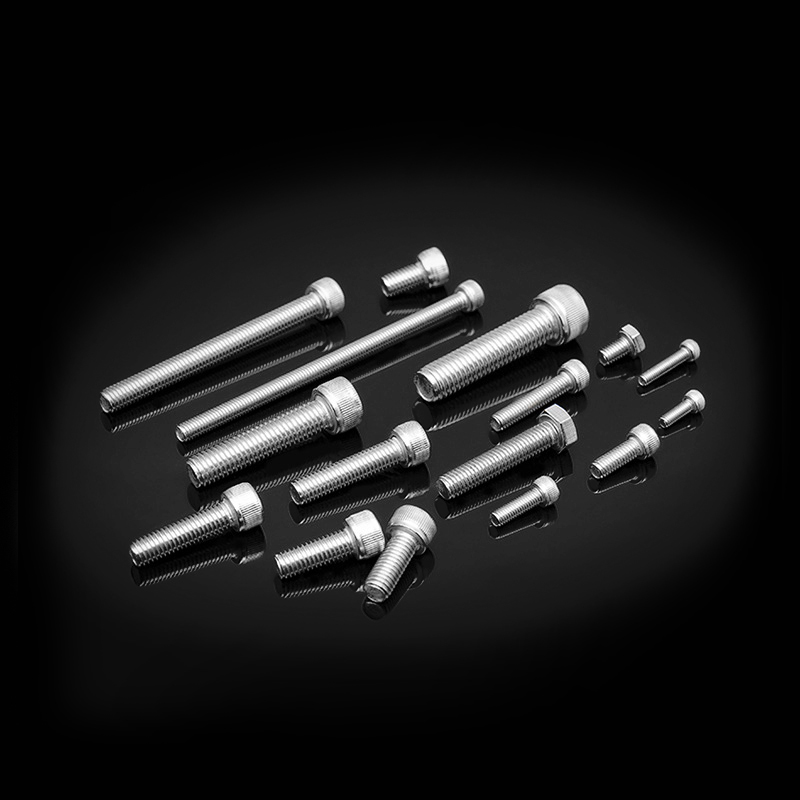
Jedným z bežných príkladov za studena tvarovanej hlavy je skrutka so šesťhrannou hlavou. Vnútorná šesťhranná objímka nie je vyrazená z opracovaného polotovaru; je vytlačený v hlavičke, čím je štruktúra zrna kontinuálna.
 Skrutky so šesťhrannou hlavou DIN 912 z nehrdzavejúcej ocele Studená hlavička vytláča vnútornú šesťhrannú objímku, čím udržuje štruktúru zrna nepretržitú. Vhodné pre spoje mechanických zariadení vyžadujúcich inštaláciu krútiaceho momentu a pevné upevnenie pri vysokom zaťažení. Zobraziť produkt →
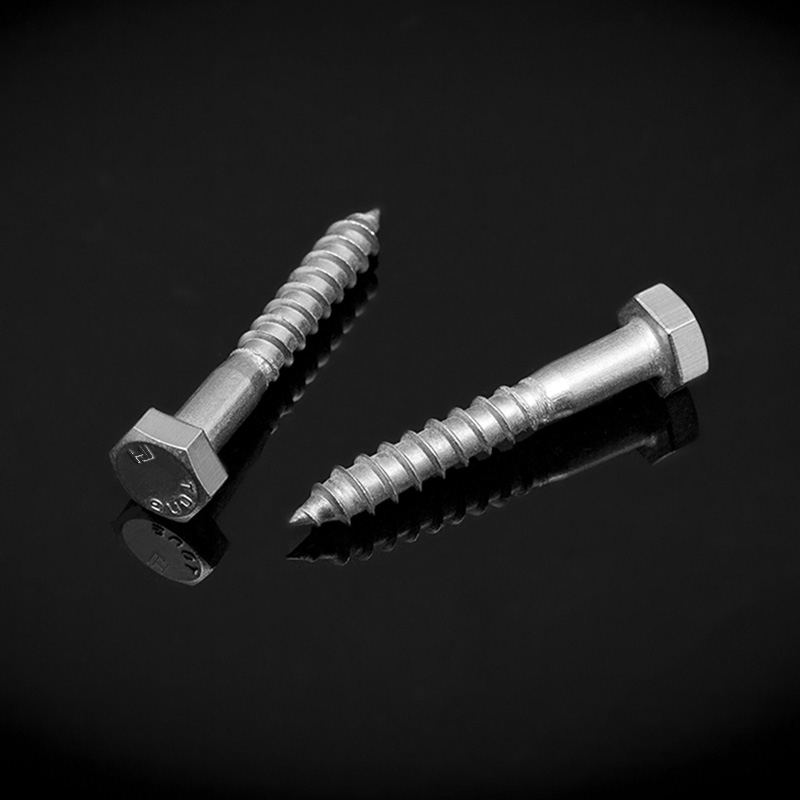
Za studena sa vyrábajú aj špeciálne tvary hláv, ako sú hríbové hlavy so štvorcovými hrdlami, často používané pri spojoch dreva a konštrukcií, a neštandardné geometrie, ktoré nie je možné hospodárne rezať.
Po vytvorení hlavy polotovar nemá žiadne závity. Ďalším krokom je valcovanie závitov, nazývané aj tvarovanie závitov. Polotovar sa vtláča medzi ploché matrice alebo medzi rotačné valcové matrice, ktorých hrebene a drážky sú zrkadlovým obrazom požadovaného závitu. Keď matrice stlačia oceľ, materiál sa vytlačí smerom von, aby sa vytvorili korene a hrebene. Neexistujú žiadne triesky a žiadne materiálne straty.
Valcované závity majú niekoľko výhod:
Rezanie závitov je vyhradené pre veľmi veľké priemery, vzorky alebo materiály, ktoré nie sú dostatočne tvárne na valcovanie. Pre väčšinu skrutiek z nehrdzavejúcej ocele vo veľkostiach M2 až M20 je valcovanie štandardom.
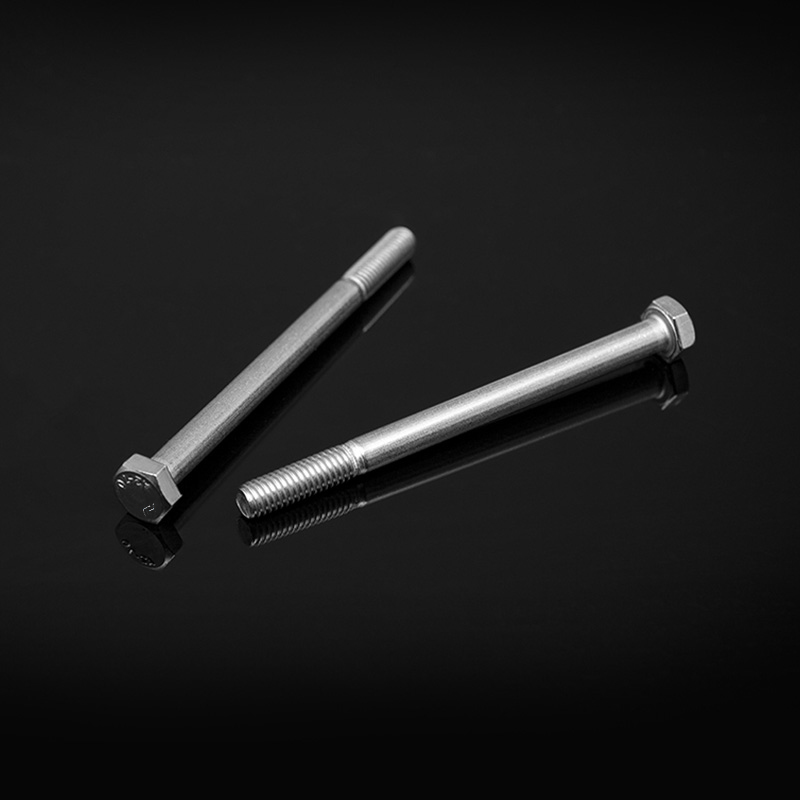
Typickým príkladom sú skrutky so šesťhrannou hlavou s plným závitom vyrábané podľa DIN 933: hlava je za studena a celá dĺžka drieku sa valcuje jedným ťahom.
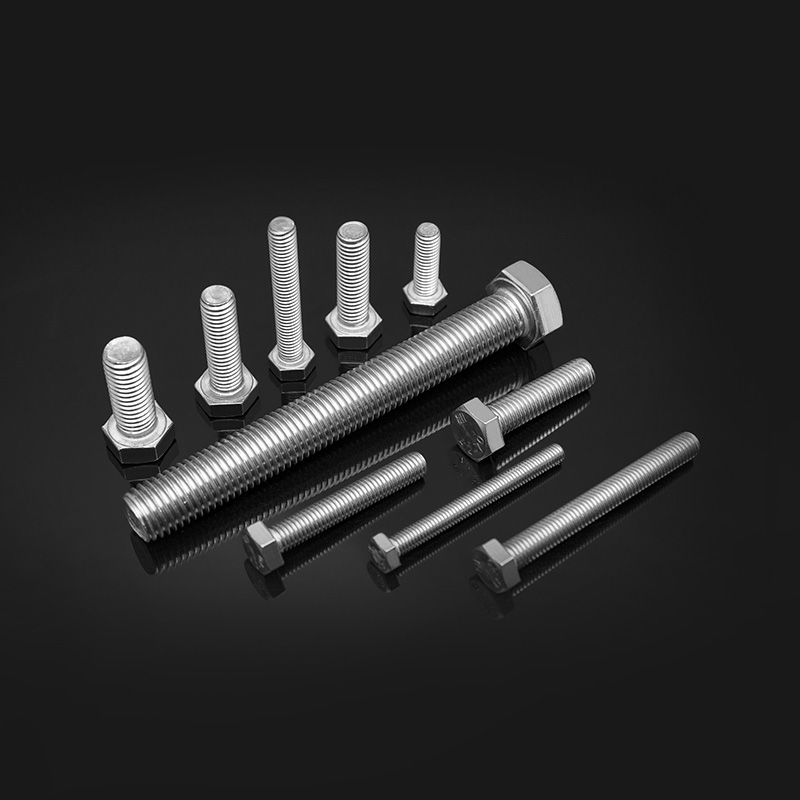 DIN 933 Skrutky so šesťhrannou hlavou z nehrdzavejúcej ocele s plným závitom Dizajn s plným závitom poskytuje pevné spojenie pre náročné aplikácie. Studená hlava a závit valcovaný v jednom priechode, vhodný pre ťažké zariadenia, priemyselné stroje a stavebníctvo. Zobraziť produkt →
Jednou z bežných mylných predstáv je, že skrutky z nehrdzavejúcej ocele sa vytvrdzujú tepelným spracovaním v peci. V skutočnosti sa austenitické triedy ako 304 a 316L nedajú vytvrdiť tepelným spracovaním; ich pevnosť pochádza z práce za studena vyvolanej ťahaním drôtu a česaním za studena. Nízkoteplotné spracovanie sa môže použiť na zmiernenie zvyškového napätia po náročnom tvárnení a žíhanie môže obnoviť ťažnosť, ak je materiál príliš vytvrdený.
Martenzitické nehrdzavejúce ocele ako 410 alebo 420 sú iné: sú kalené kalením a popúšťaním a používajú sa tam, kde je potrebná vyššia tvrdosť a odolnosť proti opotrebovaniu. Pri priemyselných austenitických spojovacích materiáloch už fráza A2-70 alebo A4-80 hovorí o triede pevnosti, ktorá sa dosahuje spracovaním za studena.
Po tvarovaní a tepelnom spracovaní sa skrutky vyčistia, aby sa odstránili mazivá a kovové častice, a potom sa pasivujú v kúpeli kyseliny dusičnej alebo citrónovej. Pasivácia rozpúšťa voľné železo z povrchu a podporuje prirodzenú vrstvu oxidu chrómu, ktorá dodáva nehrdzavejúcej oceli jej odolnosť proti korózii. Pre jasnejší a hladší povrch môže byť špecifikované elektrolytické leštenie.
Kontrola kvality prebieha od prichádzajúceho drôtu až po zabalený kartón. Na našich výrobných linkách sledujeme veľkosť polotovaru, náplň hlavy, priemer stúpania závitu, tvrdosť a vizuálny stav povrchu. Konečné náhodné vzorky sa testujú podľa platnej normy. V tabuľke nižšie sú zhrnuté bežné kontroly.
| Skontrolujte | Čo overuje | Bežná metóda |
|---|---|---|
| Rozmerová presnosť | Výška hlavy, šírka hlavy, priemer stúpania závitu | Posuvné meradlá, zástrčkové meradlá, optický komparátor |
| Mechanická pevnosť | Dôkazné zaťaženie, pevnosť v ťahu | Stroj na skúšanie ťahom |
| Tvrdosť | Odolnosť proti pretlačeniu | Vickersov alebo Rockwellov test |
| Odolnosť proti korózii | Odolnosť proti červenej hrdzi | Test soľným postrekom |
| Kvalita povrchu | Otrepy, praskliny, stopy po matrici | Vizuálna kontrola, mikroskop, test magnetických častíc |
Veľkú úlohu zohrávajú normy. ISO 3506-1 definuje triedy vlastností pre spojovacie prvky z nehrdzavejúcej ocele: A2-70 znamená austenitický spojovací prvok typu 304 s minimálnou pevnosťou v ťahu 700 MPa, zatiaľ čo A4-80 sa vzťahuje na spojovací prvok typu 316 s 800 MPa. Zodpovedný dodávateľ označí hlavu vždy, keď to tvar dovolí, a poskytne skúšobné certifikáty podložené vysledovateľnými záznamami.
Vedieť, ako sa vyrábajú skrutky, mení spôsob, akým ich kupujete. Skrutky valcované za studena so závitom zvyčajne fungujú lepšie ako rezané alebo opracované skrutky pri únavovom zaťažení, takže sú preferované v motoroch, koľajových vozidlách, veterných turbínach a oceľových konštrukciách. Ale tento proces funguje dobre len vtedy, keď je drôt čistý, matrice sú udržiavané a kontrolný program je skutočný.
Pred zadaním objednávky si vyžiadajte certifikáty materiálu, označenia triedy vlastností, protokoly o rozmerových skúškach a údaje o soľnom postreku. Navštívte továreň alebo si vyžiadajte video dôkaz o výrobe. Opotrebované lisovacie matrice môžu zanechať pod hlavou trhliny, ktoré sú voľným okom neviditeľné, a zlá šarža môže prejsť jednoduchou rozmerovou kontrolou a skryť vnútorné chyby. Dôveryhodný dodávateľ vám ukáže, ako tieto riziká kontroluje.
Ak chcete definovať praktickú špecifikáciu pre vašu aplikáciu, môžete si prečítať naše sprievodca výberom skrutiek z nehrdzavejúcej ocele .
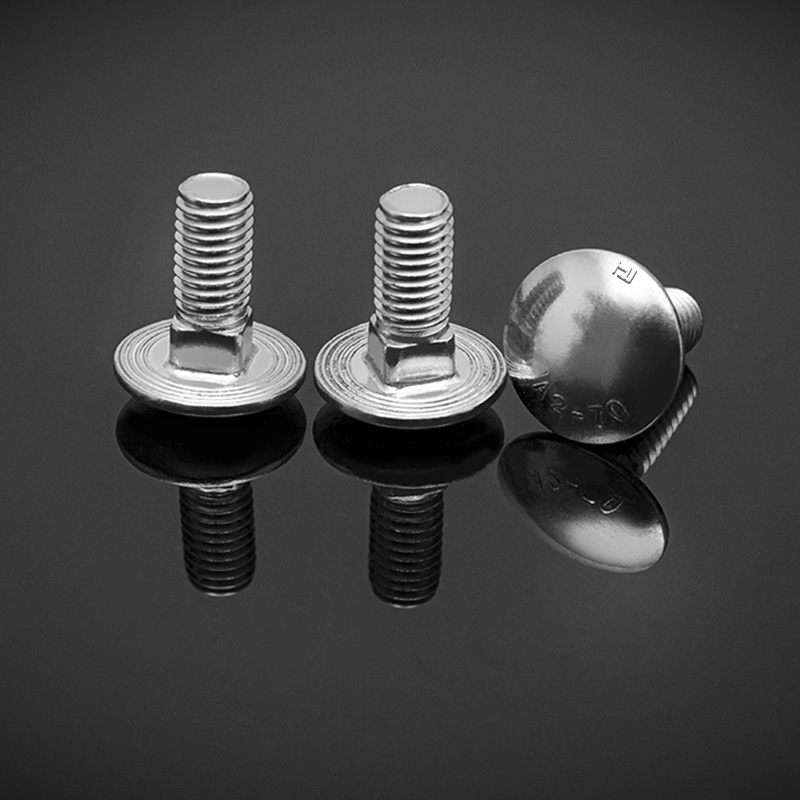
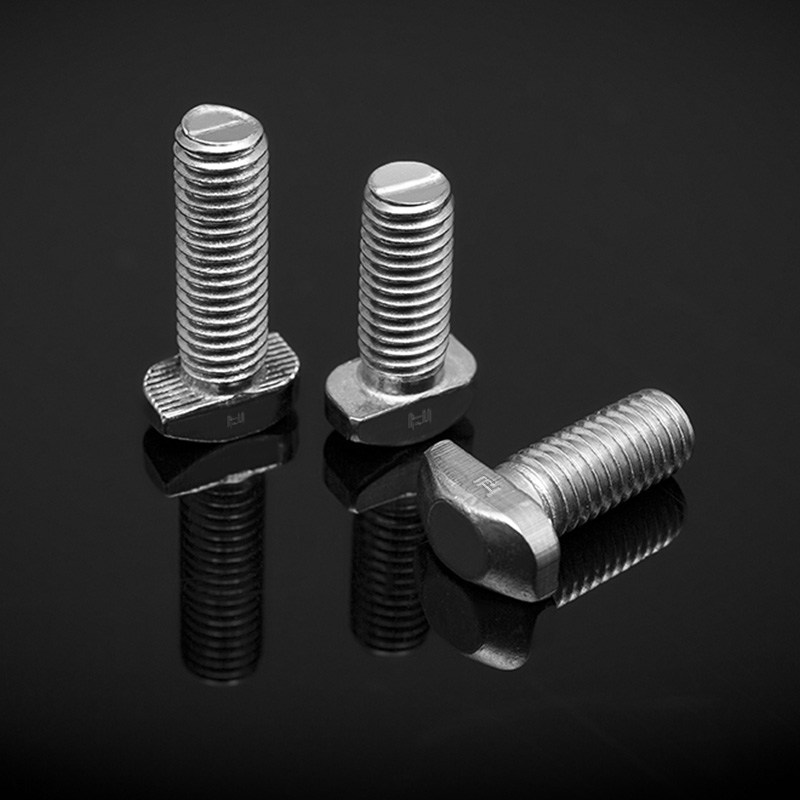
Rovnakým postupom sa vyrábajú aj špeciálne tvary hlavy. Napríklad hríbová hlava so štvorcovým krkom má studenú hlavu so štvorcovým golierom pod hlavou, aby sa zabránilo rotácii v spojení dreva alebo konštrukcie.
 Skrutky s hríbovou hlavou DIN 603 z nehrdzavejúcej ocele Polkruhová hlava so štvorcovým hrdlom zabraňuje otáčaniu, ideálne pre spoje dreva a kovu. Krátky závit je vhodný pre mäkšie materiály, ako je drevo, používané v nábytkárskych a konštrukčných spojoch. Zobraziť produkt →
Toto je druh variácie, ktorý dokazuje, že výrobca rozumie dizajnu nástrojov, nielen katalógovým štandardom.
Výroba skrutiek je disciplína presného tvárnenia. Keď viete, ako sa vyrábajú skrutky, môžete hodnotiť dodávateľa podľa kvality ich drôtu, stavu ich lisovníc, stability valcovania závitov a úplnosti ich kontrolných údajov. To je oveľa zmysluplnejšie ako samotné porovnávanie cien.
Niť Tolerancia: 6g štandardná DIN 13-15, DIN 13-12 Priemer tyče d d≤M20:A2-70, A4-70; M20<d≤M39:A2-50, A4-50; d≥M39:C3,C4; d<M39
See Details
Autorské práva © Jiangsu Huajie Stainless Steel Products Co., Ltd. Všetky práva vyhradené.